От калибров к оптическим приборам — отраслевые изменения, вызванные итерацией технологий контроля резьбы
2026-11-03
В отраслях крепёжных изделий и гидравлических компонентов долгое время для контроля качества полагались на резьбовые калибры: калибры дешевы, просты в эксплуатации и подходят для быстрой оценки годности на месте. Однако у этой традиционной модели есть очевидные недостатки: она позволяет лишь судить о проходе/непроходе и не даёт конкретных значений шага, среднего диаметра, угла профиля резьбы; при постоянном использовании калибры изнашиваются и дают ошибочные заключения; кроме того, невозможно сохранить цифровые записи контроля, что затрудняет прослеживаемость качества.
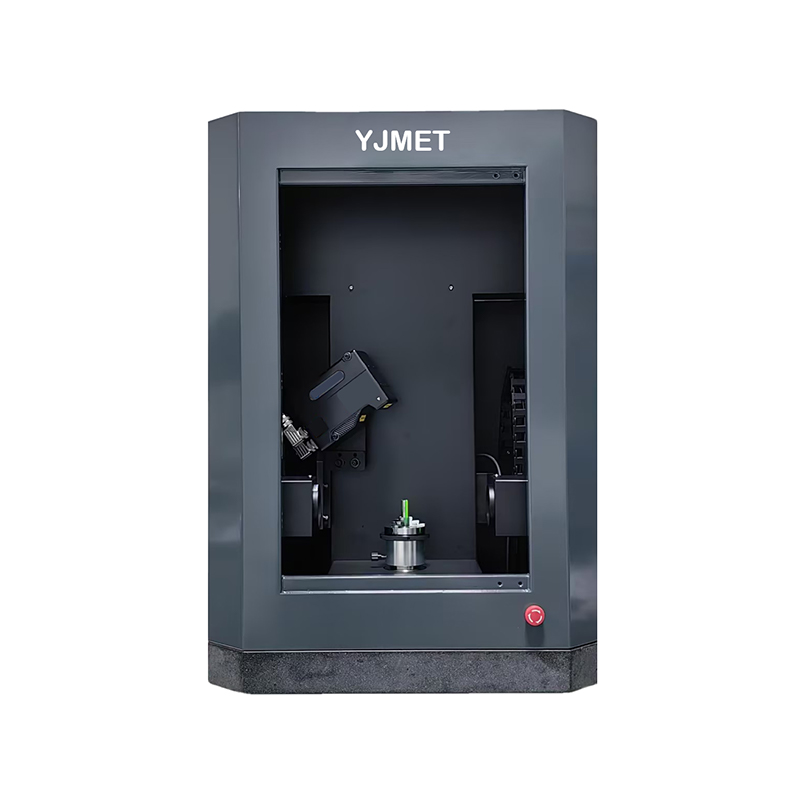
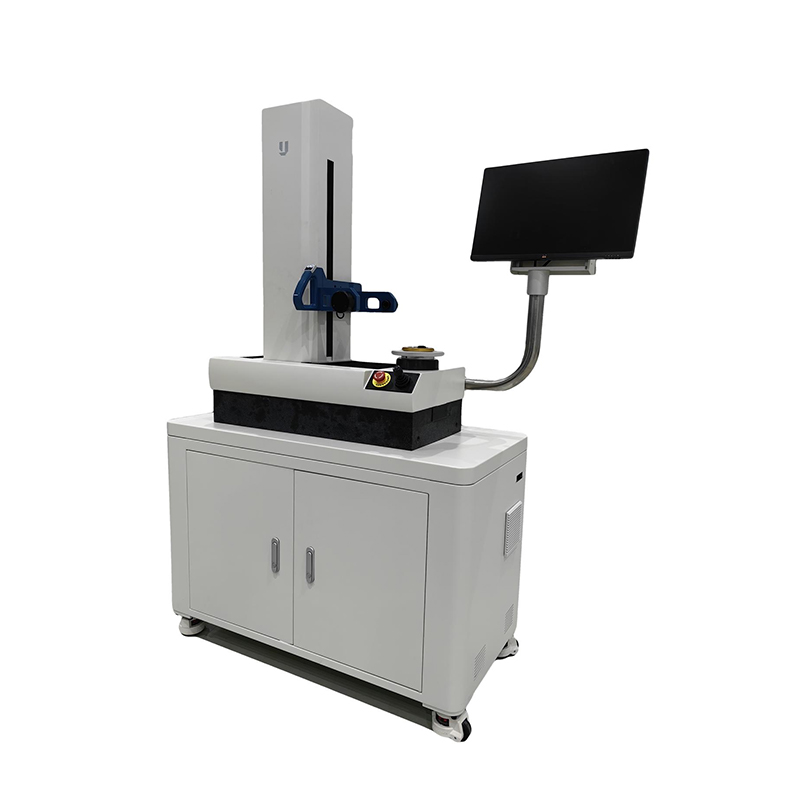
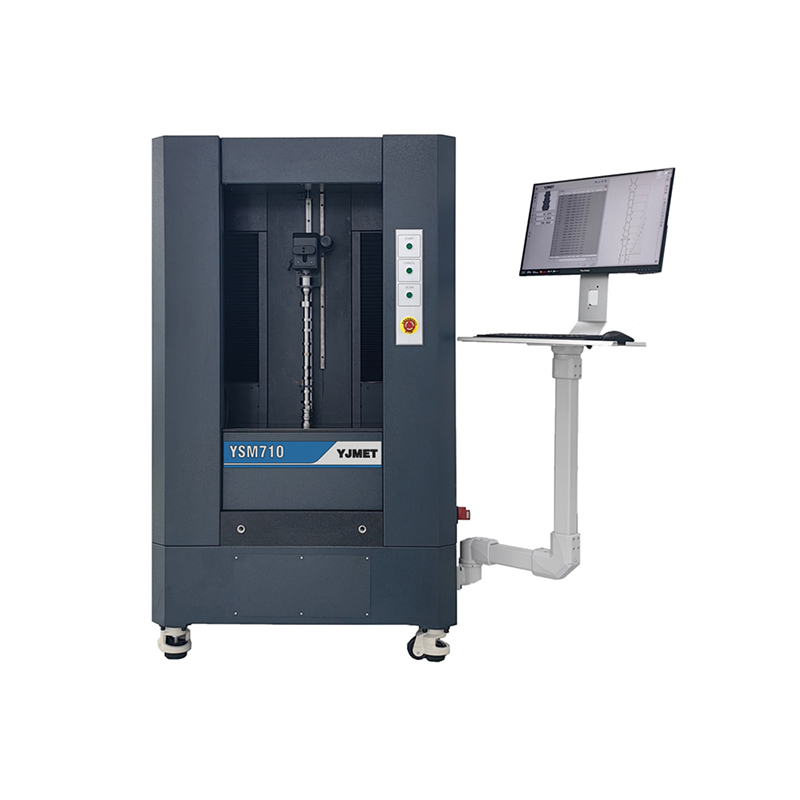
Инструментальный микроскоп позволяет измерить все геометрические параметры резьбы, но операции сложны, измерение одной детали занимает много времени, поэтому он подходит только для лабораторной выборочной проверки и не успевает за тактом серийной производственной линии. Появление оптического резьбоизмерителя устранило противоречие между высокоточным полнопараметрическим контролем и серийной производительностью. Сканирование контура резьбы с помощью телецентрической оптической системы позволяет за несколько секунд выдать полный набор измерительных данных: можно как определить годность изделия, так и сохранить полный измерительный архив каждого изделия.
Данные можно экспортировать в отчёты, и предприятие способно статистически анализировать распределение параметров резьбы по партиям, что даёт обратную связь для корректировки параметров предшествующих обрабатывающих станков и обеспечивает опережающее управление качеством. Кроме того, высокая способность к модульному расширению: добавление лазерной измерительной головки позволяет контролировать радиус галтели в корне резьбы и угол наклона фланца; интеграция с роботом обеспечивает автоматизированную загрузку и выгрузку. По мере модернизации отечественной промышленности высококлассного оборудования контроль резьбы развивается от «качественной оценки годности» к «полнопараметрическому цифровому измерению».