Легко упускаемые показатели инструментальных пресеттеров — что означает радиальное биение шпинделя
2026-10-27
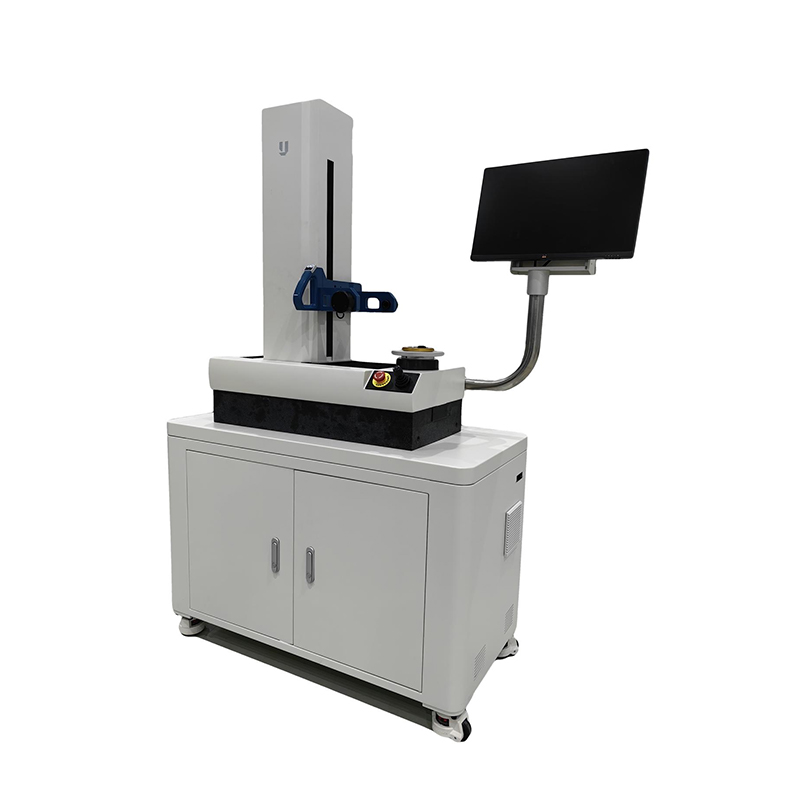
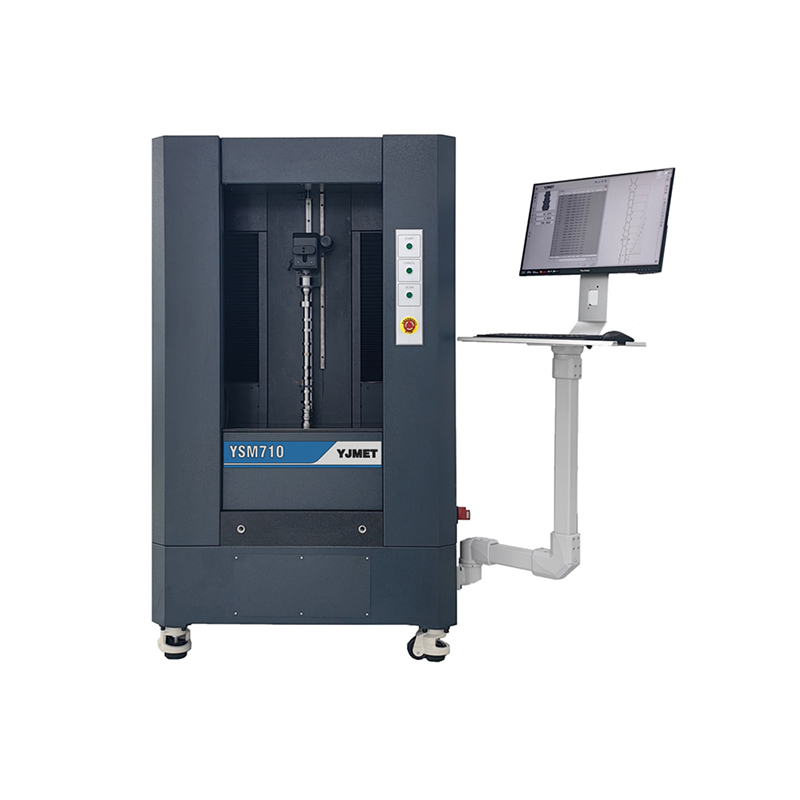
При выборе инструментального пресеттера обычно в первую очередь обращают внимание на диапазон измерений по осям X/Z, но легко упускают такой ключевой показатель, как радиальное биение шпинделя. Шпиндель пресеттера служит базой позиционирования инструмента, и погрешность биения самого шпинделя суммируется с результатами измерения каждого инструмента, непосредственно вызывая смещение размеров при последующей обработке на станке. Во многих механических цехах нестабильность размеров обработки берёт начало именно из погрешности базы пресеттера.
У качественного оборудования отрасли радиальное биение шпинделя на конусе контролируется на уровне ≤ 0,002 мм, а радиальное биение на вылете 300 мм — ≤ 0,005 мм. Если биение шпинделя велико, то даже при годной точности самого инструмента измеренные прибором данные радиуса вершины, длины и биения инструмента оказываются искажёнными.
Помимо биения шпинделя, важна и разрешающая способность растровой линейки: у оборудования высокого класса разрешение растровой линейки достигает 0,0005 мм, что обеспечивает возможность фиксации малых изменений размеров. Следует также обращать внимание на надёжность позиционирования и фиксации шпинделя: после каждого поворота и позиционирования не должно возникать люфта или проскальзывания. В повседневной эксплуатации необходимо обслуживать конусное отверстие шпинделя и своевременно удалять остатки стружки и масляные загрязнения с оправки: при наличии загрязнений на конической поверхности даже превосходные аппаратные показатели прибора приведут к дополнительной погрешности измерений. При оценке характеристик оборудования точность шпинделя должна рассматриваться как приоритетный пункт проверки.