Ключевая логика температурного контроля горячеканальных систем — промышленная ценность нечёткого PID-регулирования
2026-10-06
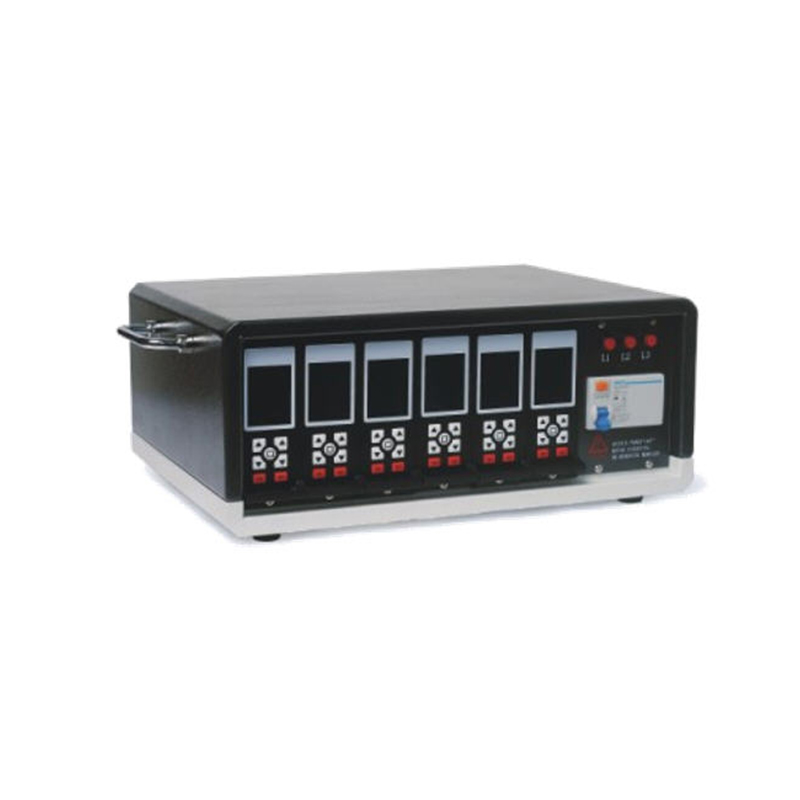
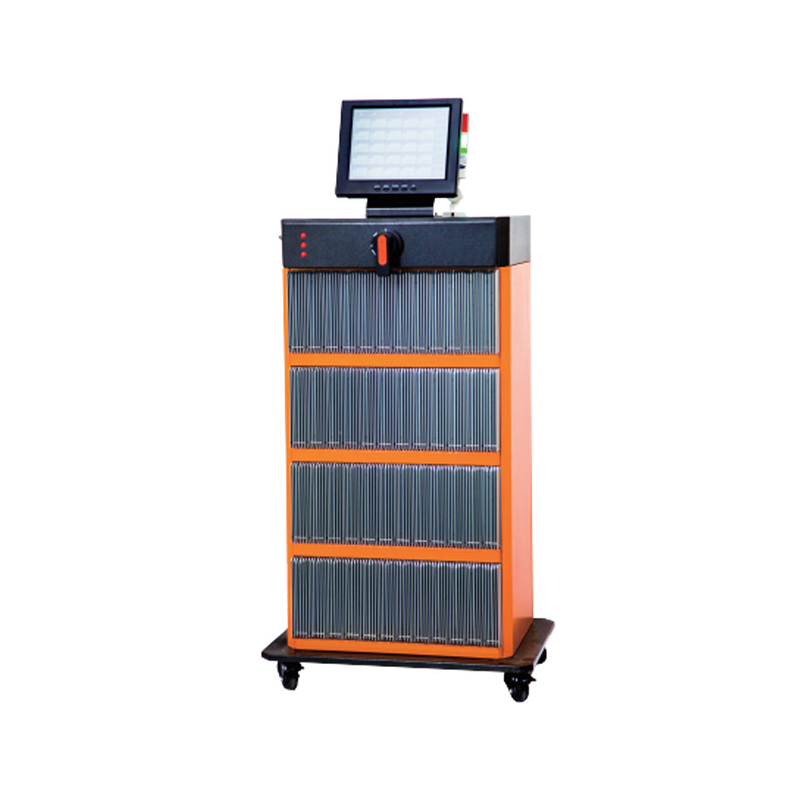
Успех формования с горячеканальной системой в значительной степени зависит от стабильности температурного контроля: даже незначительный дрейф температуры приводит к цветовым различиям, неравномерному заполнению, разложению материала и целому ряду других дефектов. Блок управления температурой как «мозг» всей горячеканальной системы — качество его основного алгоритма управления напрямую влияет на стабильность производства пресс-формы; нечёткое PID-регулирование уже стало основным управленческим решением в отрасли.
Обычное PID-регулирование на начальном этапе нагрева и при резких изменениях нагрузки подвержено перерегулированию температуры: на стадии разогрева пресс-формы температура превышает заданную точку, что вызывает локальный перегрев и деградацию пластмассы. Нечёткое PID-регулирование на основе традиционной обратной связи с замкнутым контуром вводит нечёткие алгоритмы: на стадии нагрева подавляется перерегулирование, при приближении температуры к заданному значению происходит плавное приближение к целевой температуре, что позволяет температурным зонам сопел и коллекторной плиты быстро выходить в стабильное состояние.
Реальные производственные условия сложны: теплопотери при размыкании и смыкании пресс-формы, изменение цикла, колебания температуры окружающей среды — всё это приводит к изменению тепловой нагрузки. Нечёткий алгоритм способен адаптивно регулировать выходную мощность и поддерживать диапазон колебаний температуры в каждой зоне. Одновременно в сочетании со сбором сигналов термопар типа J и K точность измерения температуры достигает 0,5 %. Различные функции сигнализации работают синхронно: при неисправности нагревательного контура или измерительной цепи оператор немедленно получает уведомление, что позволяет избежать продолжения производства с неисправностью и выпуска большой партии бракованных изделий. Данный режим управления является базовой технологической опорой для обеспечения согласованности температуры по литникам многогнёздной пресс-формы.